CNC 铣床和车床中使用的刀具
CNC 机床中使用的刀具由硬质合金、高速钢、钨合金、陶瓷和许多其他硬质材料制成。铣床和车床中使用的刀具形状和尺寸彼此不同。接下来讨论这些刀具。
铣削刀具
针对不同应用有各种类型的铣削刀具。接下来讨论这些刀具。
立铣刀
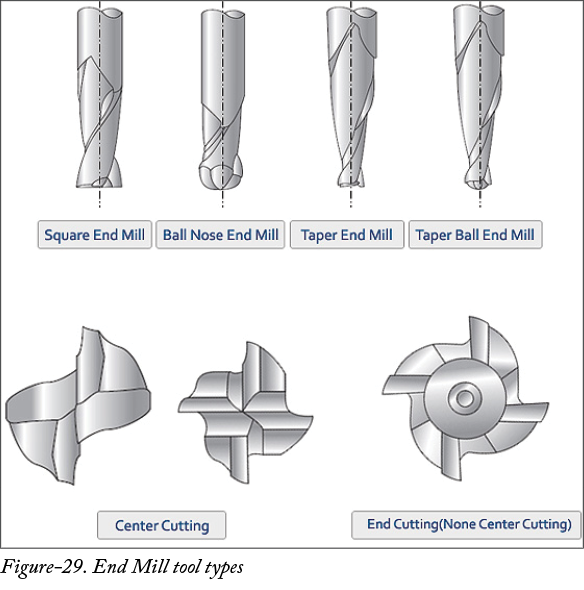
立铣刀用于在铣床或车床上加工精密形状和孔。正确选择和使用立铣刀对于加工中心或车床都至关重要。立铣刀有多种设计样式和材料可供选择;请参阅图 29。
钛涂层立铣刀可用于延长刀具寿命要求。立铣加工的成功应用取决于刀具被刀柄夹持(支撑)的程度。为获得最佳结果,立铣刀必须以同心方式安装在刀柄中。立铣刀可用于以下基本工艺:
面铣 - 用于相对较浅切削深度的小面区域。产生的表面光洁度可能“有划痕”。
键槽加工 - 通常需要两把单独的立铣刀来加工优质键槽。
半圆键槽 - 通常使用单把刀具以直插式操作加工。
特殊切削 - 包括锥面铣削、“T”形槽和燕尾槽加工。
精加工轮廓 - 用于精加工具有平行侧壁的零件内部/外部形状。
型腔模具加工 - 通常涉及在模具钢中插铣和精加工型腔。型腔加工需要加工三维形状。在此应用中,使用球头型立铣刀作为精加工刀具。
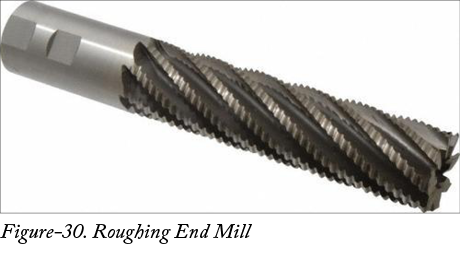
粗加工立铣刀,也称为撕裂刀具或开粗刀具,其设计目的是比标准立铣刀更快、更高效地去除大量金属;请参阅图 30。粗齿粗加工立铣刀用于在中低碳钢和合金钢上进行重切削、深槽加工和快速去除毛坯,然后再进行精加工应用。细齿粗加工立铣刀去除的材料较少,但压力分布在更多齿上,从而在高温合金和不锈钢上获得更长的刀具寿命和更光滑的光洁度。
牛鼻铣刀
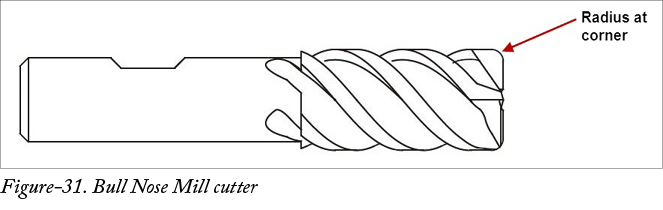
牛鼻铣刀看起来像立铣刀,但它们在拐角处有半径。使用此刀具,您可以在模具钢或模具钢中切削圆角。牛鼻铣刀的刀具形状如图 31 所示。
球头铣刀
球头铣刀或球头立铣刀的端部形状为半球形;请参阅图 29。它们非常适合在加工中心中加工三维轮廓形状,例如模具和冲模。在车间俚语中,它们有时被称为球磨机。它们还用于在垂直面之间添加半径,以减少应力集中。
面铣刀
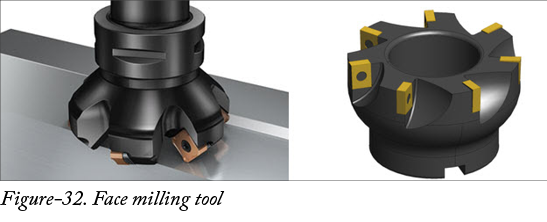
面铣刀工具或面铣刀用于从工件表面去除材料并使其平整;请参阅图 32。
圆角铣刀和倒角铣刀
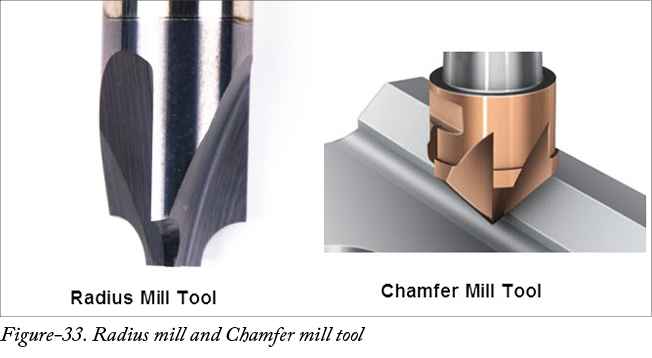
圆角铣刀工具用于在零件边缘施加圆角(过渡圆角)。倒角铣刀工具用于在零件边缘施加倒角。图 33 显示了圆角铣刀工具和倒角铣刀工具。
槽铣刀
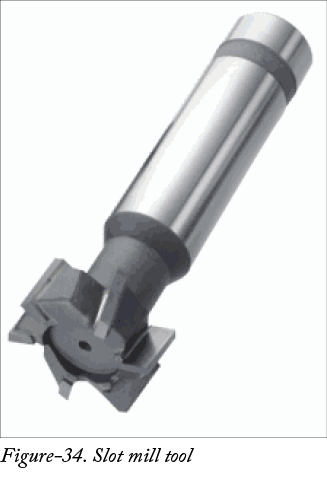
槽铣刀工具用于在零件金属中创建槽或凹槽。图 34 显示了槽铣刀工具的形状。
锥度铣刀
在 CNC 加工中,锥度立铣刀在许多行业中用于大量应用,例如带拔模或间隙角的壁、工具和模具加工、模具加工,甚至用于铰孔使其成为锥形。锥度铣刀主要有两种类型:锥度立铣刀和锥度球头铣刀;请参阅图 29。
燕尾铣刀
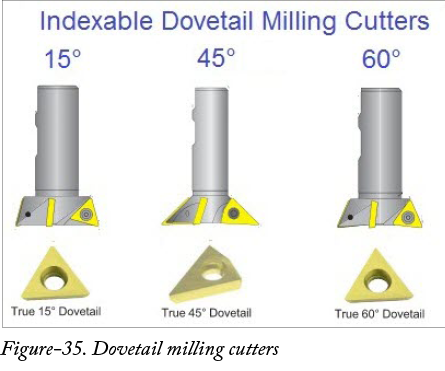
燕尾铣刀或燕尾槽刀具设计用于在各种材料中切削燕尾槽。燕尾槽刀具也可用于在零件底面上倒角或铣削角度。燕尾槽刀具有多种直径以及 45 度或 60 度角可供选择;请参阅图 35。
棒棒糖铣刀
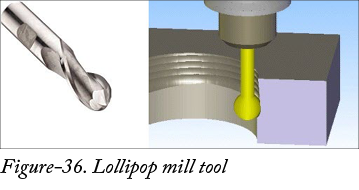
棒棒糖铣刀工具用于在工件中切削圆形槽或底切。一些刀具供应商在其目录中使用底切铣刀工具这一名称来代替棒棒糖铣刀。棒棒糖铣刀工具的形状如图 36 所示。
雕刻铣刀
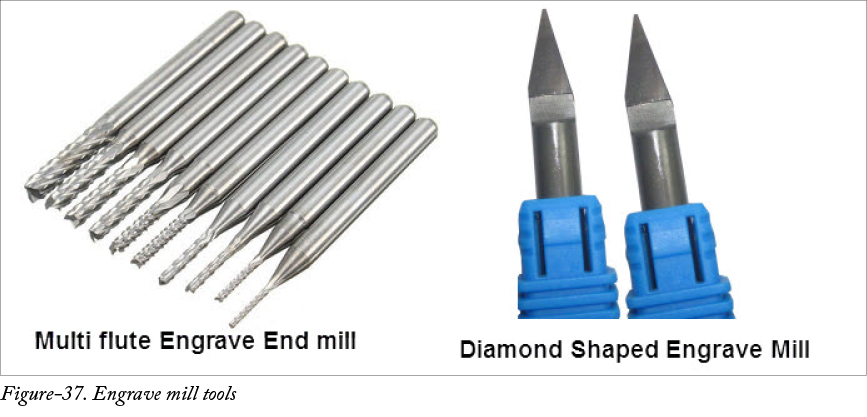
雕刻铣刀工具用于在工件表面进行雕刻。雕刻一直是一门艺术,对于 CNC 机械师来说也是如此。您可以找到各种形状的雕刻刀具,它们有单刃或多刃;请参阅图 37。您可以使用球头铣刀/立铣刀进行雕刻,也可以使用专用雕刻铣刀工具进行雕刻。这完全取决于您的要求。如果您想在较软的材料或塑料上进行雕刻,那么最好使用球头立铣刀,但如果您想在表面上获得艺术性的阴影效果,则使用相应的雕刻铣刀工具。请注意您的雕刻铣刀工具供应商提到的最大深度和主轴转速。
螺纹铣刀
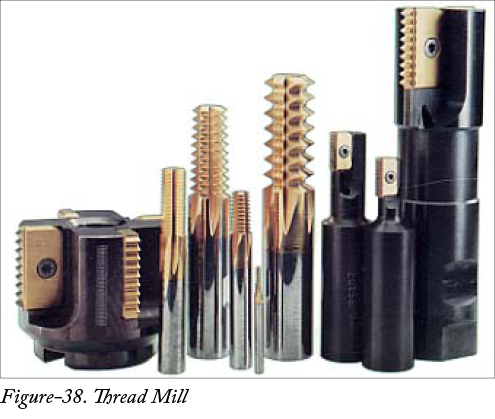
螺纹铣刀工具用于在工件中生成内螺纹或外螺纹。这里最常见的问题是,如果我们有丝锥来创建螺纹,那么为什么还需要螺纹铣刀工具。答案是 CNC 上加工时间更短、节省刀具成本、每把刀具加工更多零件以及更好的螺纹光洁度。现在,您会问为什么要使用攻丝。答案是机床成本低。图 38 显示了螺纹铣刀工具。
桶形铣刀
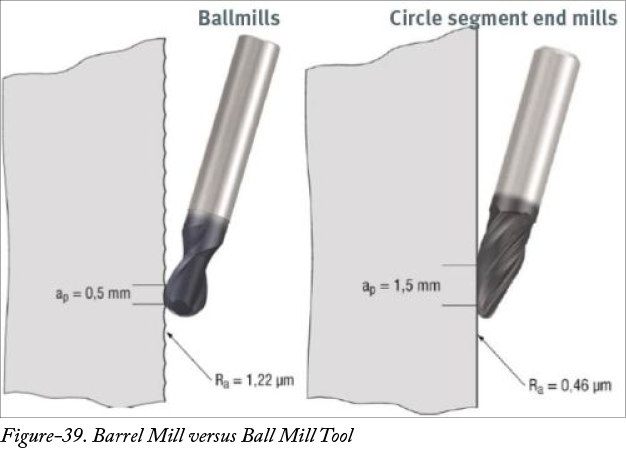
桶形铣刀工具是最近在加工涡轮/叶轮叶片和其他 5 轴铣削操作中高度使用的刀具。桶形铣刀具有锥形形状,端部带半径;请参阅图 39。请注意,以前球头铣刀工具用于不规则表面轮廓加工,但桶形铣刀工具可提供更好的表面光洁度,因此如今在 5 轴铣削中需求量很大。
钻头
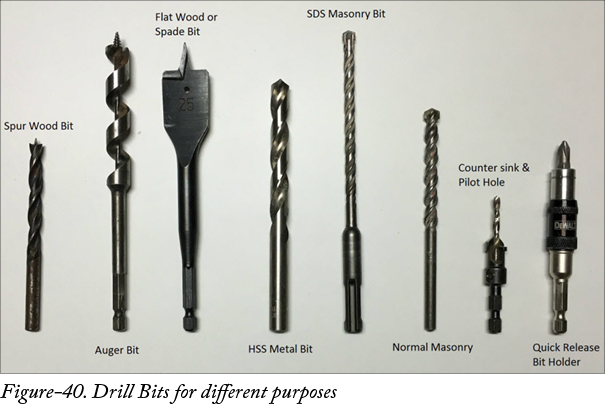
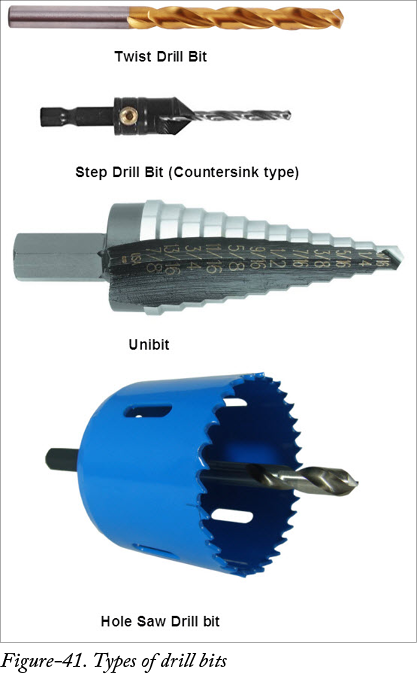
钻头用于在工件中制作孔。孔的形状取决于钻头的形状。用于各种用途的钻头如图 40 所示。请注意,钻床是安装钻头以加工圆柱孔的机器或夹具。钻头主要分为四类:麻花钻头、阶梯钻头、单钻头(或锥形钻头)和孔锯钻头(请参阅图 41)。麻花钻头用于在木材、金属、塑料和其他材料中钻孔。对于软材料,顶角为 90 度;对于硬材料,顶角为 150 度;通用麻花钻头的端点角度为 150 度。阶梯钻头用于制作沉孔或埋头孔。单钻头通常用于在钣金中钻孔,但也可用于钻塑料、胶合板、铝和薄钢板。一个单钻头可以钻出不同尺寸的孔。孔锯钻头用于从工件上切出大孔。它们仅从孔边缘去除材料,切出一个完整的圆盘状材料,这与许多在孔内部去除所有材料的钻头不同。它们可用于在木材、金属板和其他材料中制作大孔。
铰刀
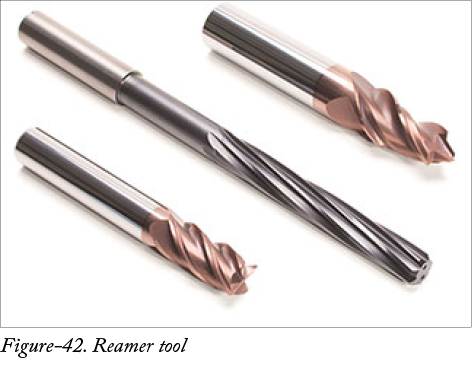
铰刀是一种类似于钻头的刀具,但其目的是精加工孔或精确增大孔尺寸。图 42 显示了铰刀的形状。
镗杆
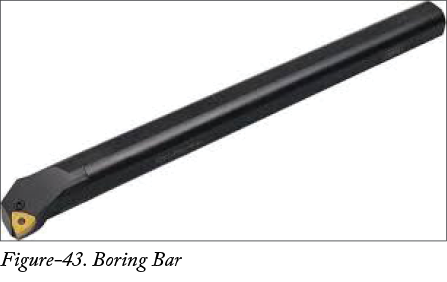
镗杆或镗刀杆用于增大孔尺寸;请参阅图 43。一个常见问题是,如果我们可以进行铰孔,为什么还要使用镗杆;或者既然我们有镗杆,为什么还要进行铰孔。答案是精度。铰刀在位置方面不能提供严格公差,但在孔径方面提供良好的光洁度。与铰刀相比,镗杆在位置方面提供严格公差,但加工孔所需时间更长。选择工艺的决定权在机械师。如果您需要高精度孔,则依次进行钻孔、镗孔和铰孔以获得最佳结果。
车床刀具或车削刀具
CNC 车床中使用的刀具采用不同的命名法。在 CNC 车床中,我们使用刀片来切削材料。刀片夹持器和刀片具有特殊的命名方案来定义其形状。首先我们将讨论刀片夹持器的命名法,然后讨论刀片的命名法。
刀片夹持器
车削刀柄名称遵循 ISO 命名标准。如果您在带有车床的 CNC 车间工作,了解 ISO 命名法是必须的。名称看起来复杂,但实际上非常容易解释;请参阅图 44。
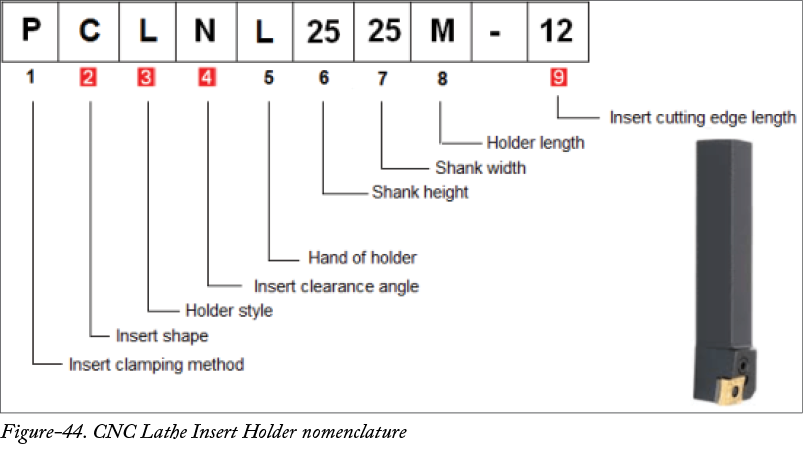
在为应用选择刀柄时,您主要需要关注上述命名法中用红色标记的数字。其他数字是自动确定的(例如,柄宽和高度由机床决定),或者需要较少的判断。在图 45 中,带问号的行表示需要机械师根据工件决定的参数。
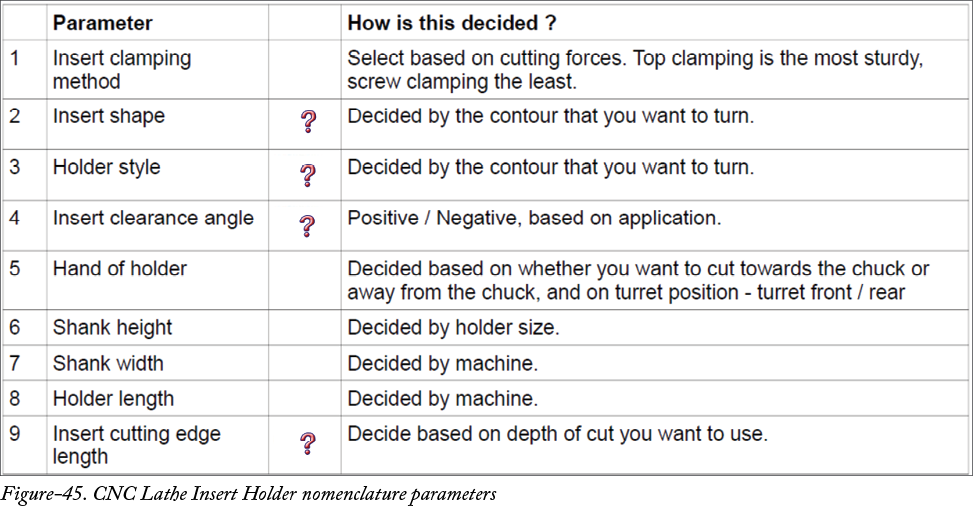
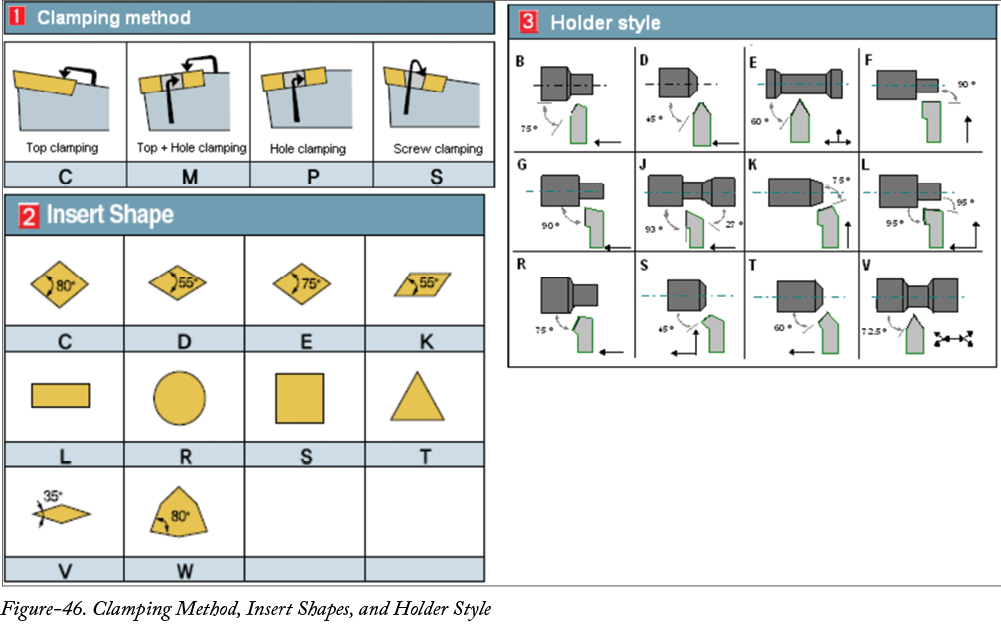
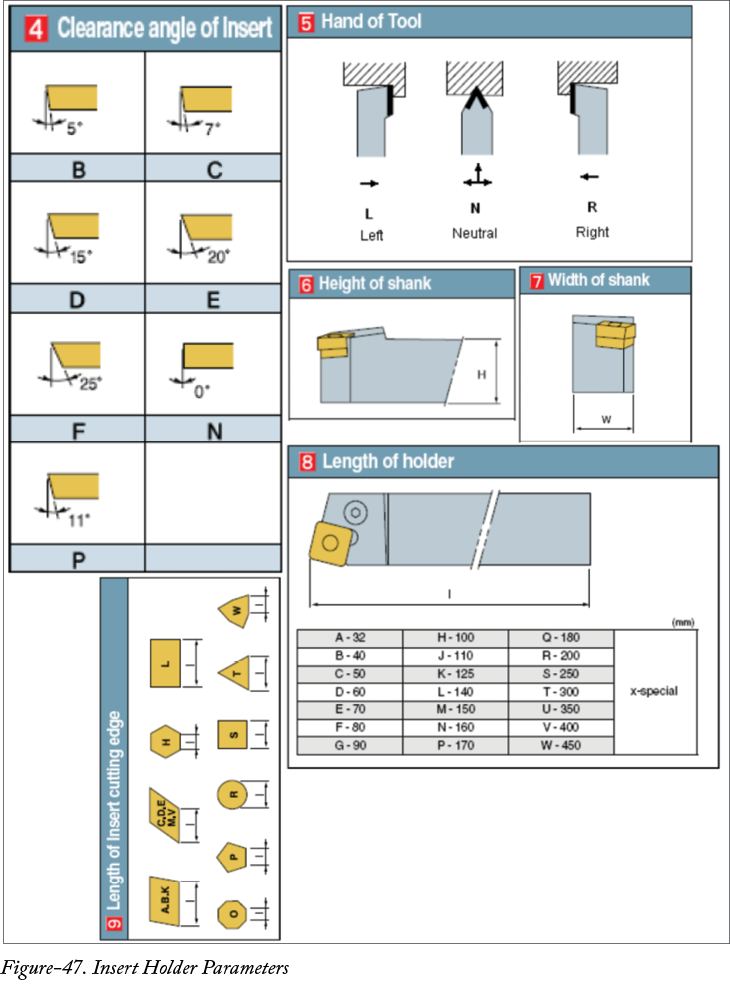
图 46 和图 47 显示了每个参数可用的选项。
CNC 车床刀片命名法
通用 CNC 刀片名称如下
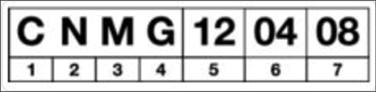
命名法中每个框的含义如下。
1 = 车削刀片形状
通用车削刀片命名法中的第一个字母告诉我们通用车削刀片形状,车削刀片形状代码有 C、D、K、R、S、T、V、W。这些代码中的大多数确实表示车削刀片形状,例如
C = C 形车削刀片
D = D 形车削刀片
K = K 形车削刀片
R = 圆形车削刀片
S = 方形车削刀片
T = 三角形车削刀片
V = V 形车削刀片
W = W 形车削刀片
图 48 显示了车削刀片形状。
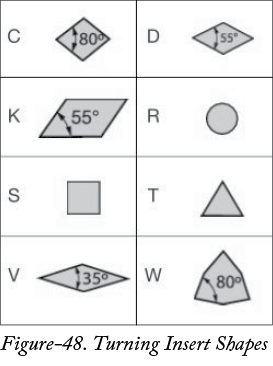
当我们选择用于加工的刀片时,通用车削刀片形状起着非常重要的作用。并非每一种具有某种形状的车削刀片都可以在加工操作中替换为另一种。由于 C、D、W 型车削刀片通常用于粗加工或粗加工。
2 = 车削刀片间隙角
通用车削刀片命名法中的第二个字母告诉我们车削刀片间隙角。
车削刀片的间隙角如图 49 所示。
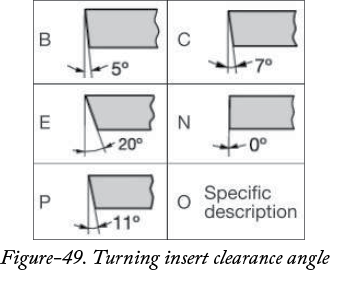
在为内孔加工或镗削小零件选择刀片时,车削刀片间隙角起着重要作用,因为如果选择不当,刀片底角可能会与零件摩擦,从而导致加工质量差。另一方面,0° 间隙角的车削刀片主要用于粗加工。
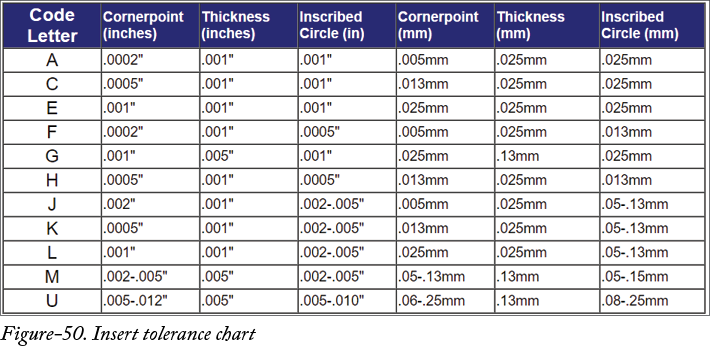
3 = 车削刀片公差
通用车削刀片命名法中的第三个字母告诉我们车削刀片公差。图 50 显示了公差图表。
4 = 车削刀片类型
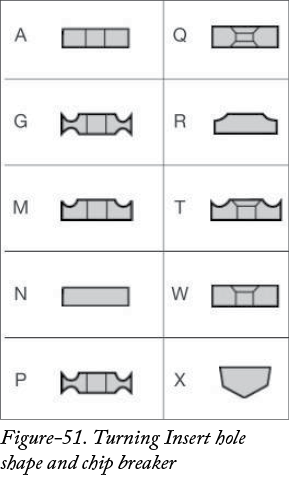
通用车削刀片命名法中的第四个字母告诉我们车削刀片孔形状和断屑槽类型;请参阅图 51。
5 = 车削刀片尺寸
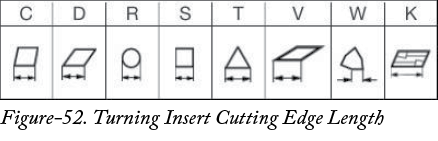
通用车削刀片的这个数值告诉我们车削刀片的切削刃长度;请参阅图 52。
6 = 车削刀片厚度
通用车削刀片的这个数值告诉我们车削刀片的厚度。
7 = 车削刀片刀尖半径
通用车削刀片的这个数值告诉我们车削刀片的刀尖半径。
代码 = 半径值
04 = 0.4
08 = 0.8
12 = 1.2
16 = 1.6
您可以从刀具供应商手册中了解有关刀具的更多信息。